Como São Fabricadas as Gôndolas de Aço: A Ciência por Trás da Metalurgia, Dobra a Frio e Pintura Epóxi dos Sistemas de Armazenagem

No setor de varejo de Mato Grosso do Sul (MS), a estabilidade física, a durabilidade e a segurança mecânica das gôndolas comerciais e sistemas de armazenagem leve ou pesada são exigências fundamentais de engenharia. No entanto, poucos lojistas conhecem o complexo processo metalúrgico industrial que transforma bobinas brutas de aço carbono nas estruturas elegantes, modulares e incombustíveis que sustentam toneladas de mercadorias nos salões de vendas de supermercados e atacarejos. A fabricação de gôndolas comerciais de alta performance envolve processos de precisão milimétrica, desde o corte a laser de chapas estruturais, passando pela conformação a frio em dobradeiras hidráulicas CNC, solda robotizada de alta penetração em consoles, até o tratamento químico de superfície e revestimento em pó por pintura eletrostática epóxi cozida a forno.
Metalurgia do Aço Carbono: A Escolha das Bobinas de Aço
A qualidade de uma gôndola comercial metálica começa na seleção da matéria-prima na aciaria. As colunas de sustentação e os consoles (braços de apoio) exigem ligas de aço de baixo teor de carbono com excelentes propriedades de ductilidade e soldabilidade, geralmente classificadas sob as especificações SAE 1008 ou SAE 1010 da norma ASTM. Essas chapas de aço carbono cru de primeira linha chegam à indústria em grandes bobinas de aço com espessuras rigorosamente controladas por micrômetros, variando de 1,2mm a 2,00mm para colunas estruturais e consoles, e de 0,75mm a 0,90mm para painéis de prateleiras (bandejas).
As bobinas de aço carbono são introduzidas em linhas automatizadas de desbobinamento e corte transversal, onde são cortadas em blank (chapas planas retangulares) com tolerâncias milimétricas. Para peças complexas que exigem furos e encaixes específicos (como as colunas cremalheiras que sustentam os consoles), as chapas passam por prensas de estampagem progressiva ou centros de corte de puncionamento mecânico de alta precisão. O denteado de encaixe das garras (passo de modulação de 50mm ou 25mm) deve ser perfeitamente simétrico para garantir que a bandeja montada não apresente desvios horizontais na hora da fixação final do layout da loja no MS.
Conformação a Frio por Dobragem CNC e Processos de Solda Robotizada
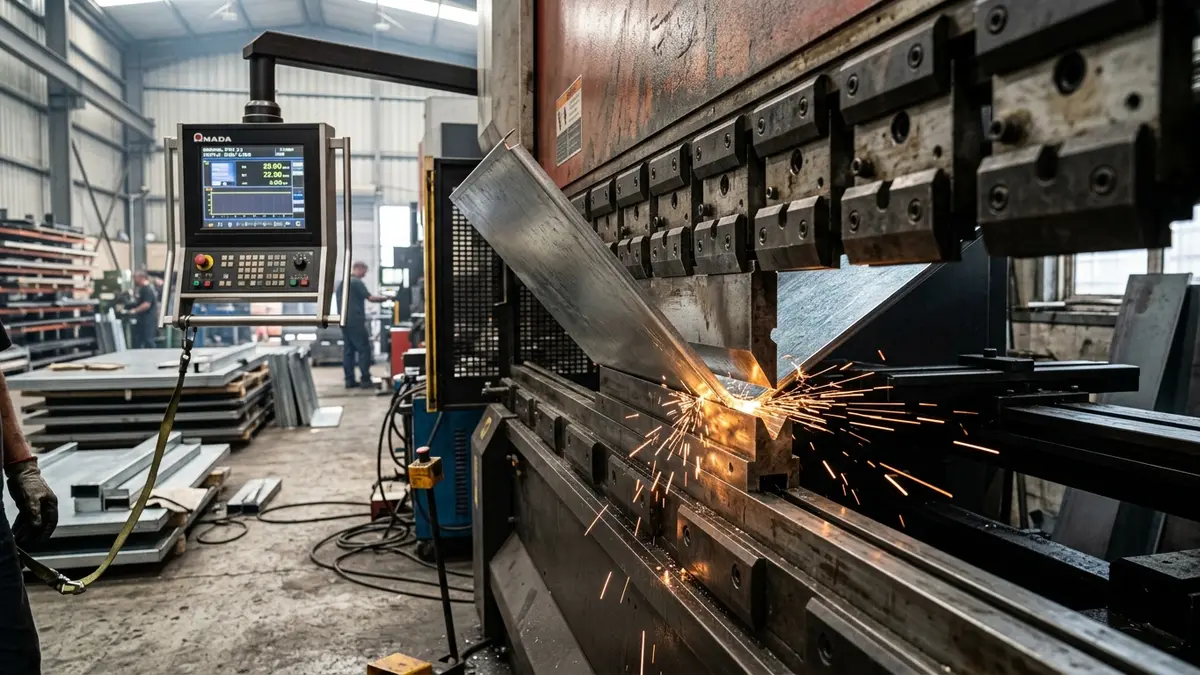
Após o puncionamento dos encaixes, as chapas de aço cortadas são encaminhadas para a conformação mecânica a frio. As bandejas que formam as prateleiras das gôndolas são conformadas em dobradeiras hidráulicas CNC automáticas multieixos (como prensas de dobragem industrial da marca Amada). O processo de dobra cria as abas laterais e a dobra ômega longitudinal inferior de reforço estrutural. A conformação a frio altera a estrutura cristalina do metal, aumentando o limite de escoamento e a rigidez mecânica do painel. Esse processo técnico evita que a prateleira sofra flexão excessiva ou flambagem local quando carregada com packs de produtos pesados no supermercado.
Os consoles e garras de engate passam por processos automáticos de união metálica em células de solda robotizada de alta penetração (como robôs de solda FANUC). O robô realiza a soldagem por fusão MIG/MAG (Arco Metálico com Gás) com atmosfera de gás argônio e dióxido de carbono protetora, o que elimina a presença de bolhas de ar ou escórias na junta soldada. O processo robotizado garante a uniformidade absoluta do cordão de solda nos cantos e pontos críticos de união do console, eliminando o estresse residual e a fadiga mecânica invisível da solda manual que costuma ser a causa comum de fraturas súbitas de consoles sob carga real.
Tratamento Químico de Superfície e Pintura Eletrostática Epóxi
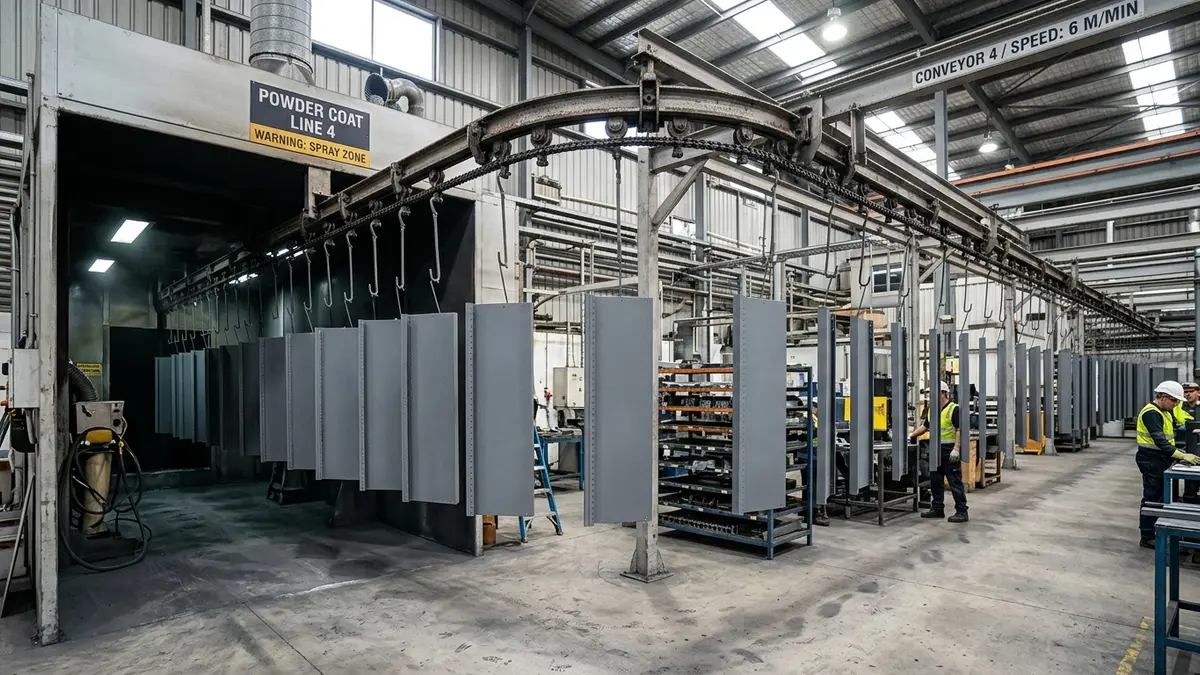
Antes de receberem a pintura epóxi final, as peças de aço carbono cru passam por um processo rigoroso de tratamento de superfície em túneis químicos multiestágio de imersão ou spray. Este pré-tratamento químico é vital para remover óleos protetores de laminação, graxas residuais e oxidações de estocagem (ferrugem leve). O processo de fosfatização ácida a quente cria uma microcamada cristalina de fosfato de ferro ou fosfato de zinco na superfície metálica, melhorando de forma acentuada a aderência da tinta epóxi e oferecendo proteção galvânica ativa contra corrosão galvânica acelerada em ambientes úmidos de açougues ou câmaras frias no MS.
Após a fosfatização e secagem em estufa térmica, as estruturas metálicas de gôndolas entram em cabines de pintura eletrostática automatizada. Pistolas automáticas pulverizam tinta epóxi-poliéster em pó com carga elétrica negativa, enquanto as peças de aço suspensas em transportadores aéreos estão aterradas (carga neutra). A atração eletrostática distribui o pó de forma homogênea em todas as fendas e dobras da peça. A cura final ocorre em fornos de polimerização a temperaturas constantes de 180ºC a 200ºC por 20 minutos. O calor derrete e funde as partículas de resina epóxi, criando uma camada de acabamento lisa, dura, flexível e com alta resistência a riscos de atrito contínuo por carrinhos de metal.
Fases do Processo Industrial de Fabricação de Gôndolas de Aço
Abaixo detalhamos a tabela técnica das etapas industriais de fabricação das gôndolas comerciais metálicas:
| Etapa Industrial | Equipamento / Máquina Utilizada | Material / Parâmetros Técnicos | Finalidade na Engenharia de Produção | Resultado Estrutural de Qualidade |
|---|---|---|---|---|
| Desbobinamento e Corte | Alimentador automático e tesoura mecânica | Bobina de aço carbono SAE 1008/1010 | Transformar bobinas em blanks planos retangulares | Tolerância milimétrica de esquadro de chapas |
| Estampagem e Puncionamento | Prensa progressiva e puncionadeira CNC | Matrizes de aço ferramenta temperado | Criar as cremalheiras e engates nas colunas cinza escuro | Simetria perfeita de encaixe do console de aço |
| Dobra a Frio | Prensa dobradeira hidráulica CNC Amada | Conformação a frio com matriz em V | Formar as abas de base e o canal de reforço ômega | Rigidez estrutural contra flambagem local de prateleiras |
| Soldagem Robotizada | Robô de solda MIG/MAG FANUC automatizado | Arco elétrico com arame cobreado e gás protetor | Unir garras e braço do console com fusão contínua | Eliminar fadiga mecânica invisível de juntas soldadas |
| Pré-tratamento Químico | Túnel de fosfatização por aspersão a quente | Fosfato de zinco e tensoativos de desengraxe | Remover óleos e promover proteção anticorrosiva | Aderência física ideal para o acabamento epóxi de tinta |
| Pintura Epóxi Eletrostática | Cabine de spray eletrostático e forno de polimerização | Tinta epóxi-poliéster termofixa curada a 200ºC | Aplicar película plástica homogênea de resina de aço | Resistência ao atrito diário de carrinhos e umidade no salão |
Critérios de Qualidade para Escolha de Gôndolas de Fábrica
- Certifique a Espessura de Chapa Declarada pela Indústria: Exija da fábrica laudos técnicos e certificados que atestem as espessuras de chapas das colunas e consoles sob a NBR 8800 para evitar falsificações ou chapas finas.
- Inspecione o Nivelamento da Pintura Epóxi nas Fendas: Verifique se as zonas internas dos dentes de encaixe das cremalheiras receberam cobertura adequada de tinta epóxi, pois são os locais mais propensos ao início de ferrugem oculta.
- Confirme as Dobras de Segurança de Bordas Plásticas: As bandejas metálicas devem possuir dobras duplas de proteção nas bordas expostas para eliminar superfícies cortantes que possam ferir repositores ou clientes no salão.
"Compreender a ciência metalúrgica por trás da fabricação de gôndolas de aço carbono é a chave para o lojista de Mato Grosso do Sul fazer escolhas de investimento seguras. O uso de máquinas de puncionamento CNC precisas, solda robotizada contínua MIG/MAG e pintura epóxi curada a forno a 200ºC é o que garante que a estrutura resista ao estresse de cargas extremas de fardos sem desvios de prumo ou riscos de tombamento mecânico repentino. O aço incombustível e de qualidade é a melhor engenharia preventiva do PDV."
- Diretor Técnico de Qualidade Industrial Metalúrgica do MS, Campo Grande, MS
FAQ - Perguntas Frequentes sobre Metalurgia e Fabricação de Gôndolas
1. Qual a diferença prática entre gôndolas de chapa fina e chapa pesada na armazenagem?
As gôndolas de chapa fina (geralmente chapa 22 ou 24) possuem menor espessura e capacidade portante, sendo indicadas para produtos leves como perfumaria e drogaria (até 60 kg por nível). As gôndolas de chapa pesada (chapas 14 ou 16) possuem espessuras robustas de aço de até 2,00mm e consoles de alta penetração, suportando cargas severas de fardos e bebidas de até 150 kg por nível.
2. O que é o reforço em formato ômega e por que ele é soldado sob a bandeja metálica?
O reforço em formato ômega (Ω) é uma chapa de aço dobrada a frio em perfil longitudinal que é soldada a ponto na parte inferior central da bandeja da gôndola. Esse perfil atua como viga de travamento mecânico, distribuindo o peso das mercadorias de forma homogênea e reduzindo em até 80% a flexão (barriga) do painel metálico central sob carga extrema de estoque.
3. Como a pintura epóxi eletrostática em pó protege as gôndolas contra a oxidação?
A pintura eletrostática em pó epóxi cura em forno a 200ºC, fazendo com que as partículas termofixas de resina derretam e formem uma película plástica impermeável contínua sobre o aço carbono fosfatizado. Essa barreira plástica de resina impede o contato direto do ferro do aço com o oxigênio e a umidade do ar, estancando os processos de corrosão galvânica e ferrugem na base das colunas.
Por que pagar o preço cheio do varejo se você pode assinar suas viagens? ✈️
Com a TRIVVA, você transforma mensalidades recorrentes em um banco de diárias anuais para hotéis, resorts, passagens aéreas e aluguel de carros, economizando até 50% sem comprometer o limite do seu cartão de crédito.
Compartilhar Artigo Técnico
Divulgue este conhecimento para outros gestores do varejo
Artigos Relacionados
Mais conteúdo que pode te interessar

Como Escolher Gôndolas para Supermercado: Guia Completo 2026
Descubra os 10 critérios essenciais para escolher as gôndolas ideais para seu supermercado. Guia completo com dicas práticas de especialistas.

Manutenção de Gôndolas: 7 Dicas para Aumentar a Durabilidade
7 dicas práticas de manutenção para suas gôndolas durarem mais de 10 anos. Economize com substituições e mantenha a qualidade.

Porta Pallets: Guia de Segurança e Capacidade de Carga
Tudo sobre porta pallets: segurança, capacidade de carga, instalação e manutenção. Guia completo para armazenagem segura.